LM-79 Liikumisdetektoriga goniofotomeeter (peegli tüüp C)
LSG-6000
Ülitäpse pöördega valgusti Goniophotometer
LSG-1890B
Ülitäpse pöördega valgusti Goniospectroradiomeeter
LSG-1890BCCD

Goniophotometer auto- ja signaallampidele
LSG-1950
Goniofotomeeter fooritulede jaoks (ökonoomne mudel)
LSG-1950S
Goniofotomeeter lennuvälja valgustuse jaoks
LSG-1940
VAD tulekahjusignalisatsiooni visuaalne hoiatusseade Goniofotomeeter
LSG-1930
Kompaktne Goniophotometer
LSG-1200A
LED-goniofotomeeter
LSG-1100
Välja lähedal liikuva detektori lähedal on Goniophotometer
LSG-1900B
 LED-id ja valgustite testlahendused
 LM-79 ja LM-80 Testlahendused
 LED-draiverite testimislahendused
 Kodumasinate testimislahendused
 Mobiili- ja võrgutestilahendused
 Autoelektroonika testlahendused
 Audio-video ja IT-testimise lahendused
 Kaabli ja juhtme testimise lahendused
 Pistikute ja pistikupesade testlahendused
 Toitelüliti testimislahendused
 Trafo testimislahendused
 Elektriliste mänguasjade testimislahendused
 Energiaarvestite testimise lahendused
 Mootoriga töötavate tööriistade testimislahendused
Valige organisatsioon
standardite sirvimiseks
Täpne hägususe mõõtmine on kriitilise tähtsusega kvaliteedikontrolli jaoks tööstusharudes, alates autoklaasist kuni optiliste näidikute ja läbipaistvate pakkematerjalideni. See artikkel esitab põhjaliku tehnilise analüüsi tänapäevastest hägususe mõõtmise tehnikatest, uurides teoreetilisi aluseid, rahvusvahelisi standardeid ja praktilist rakendamist, kasutades täiustatud instrumente, näiteks HM-700 Hägususmõõtur ja spektrofotomeeter. Arutelu hõlmab nii traditsioonilisi hägususmõõturi meetodeid kui ka kaasaegseid spektrofotomeetrilisi meetodeid, pöörates erilist tähelepanu ASTM D1003 ja ISO 14782 standarditele vastavuse saavutamisele optilise jõudluse täpseks hindamiseks.
Läbipaistvate ja poolläbipaistvate materjalide optilised omadused mängivad olulist rolli tootekvaliteedi määramisel erinevates tööstusharudes. Autotööstuses peavad esiklaasid juhi ohutuse tagamiseks säilitama erakordse selguse. Optilised ekraanid vajavad optimaalse visuaalse jõudluse tagamiseks täpseid läbipaistvusomadusi. Pakkematerjalid vajavad kontrollitud läbipaistvust, et esitleda toote välimust, säilitades samal ajal kaitse. Nende nõuete keskmes on udususe mõiste – hägusus või piimjasus, mis tekib valguse hajumise tagajärjel materjali läbimisel.
Optilise selguse visuaalne hindamine on ajalooliselt tuginenud subjektiivsele inimese hinnangule, mis on toonud kaasa vastuolulisi tulemusi ja võimalikke kvaliteedivaidlusi. Vajadus objektiivsete ja kvantifitseeritavate mõõtesüsteemide järele on ajendanud keerukate instrumentide ja standardiseeritud testimisprotokollide väljatöötamist. Hägususe mõõtmise tehnoloogia tööstuslik kasutuselevõtt on viimastel aastakümnetel kiirenenud, kuna tootjad püüavad pakkuda järjepidevat optilist kvaliteeti ja vastata üha rangematele klientide ootustele.
Selle artikli eesmärk on anda üksikasjalik tehniline ülevaade hägususe mõõtmise metoodikatest, seadmetele esitatavatest nõuetest ja tööstusstandarditest. Analüüs hõlmab valguse hajumise ja läbilaskvuse teoreetilisi põhimõtteid, mõõtmismeetodite võrdlust ning praktilisi kaalutlusi tõhusate kvaliteedikontrollisüsteemide rakendamiseks. Erilist tähelepanu pööratakse... HM-700 Hägususmõõtur ja spektrofotomeeter kui kaasaegsed instrumentide näited, mis ühendavad traditsioonilise hägususmõõtmise täiustatud spektrofotomeetriliste võimalustega. Eesmärk on varustada insenere ja kvaliteedispetsialiste põhjalike teadmistega sobivate mõõtesüsteemide valimiseks ja rahvusvaheliste testimisstandardite järgimise tagamiseks.
Hägususe mõõtmise standardiseerimine on viimase paarikümne aasta jooksul märkimisväärselt arenenud. ASTM D1003, mis avaldati esmakordselt 1961. aastal, lõi läbipaistvate plastide hägususe ja valguse läbilaskvuse mõõtmise põhiraamistiku. Standardit on mitu korda muudetud ning uusim versioon D1003-21 esindab praegusi teadmisi ja parimaid tavasid. ISO 14782:2021 pakub rahvusvahelist standardlähenemisviisi läbipaistvate materjalide hägususe määramiseks, pakkudes mõõtmismetoodikate globaalset ühtlustamist. Nende standardite lähenemine peegeldab tööstusharu konsensust mõõtmispõhimõtete osas, arvestades samal ajal piirkondlikke eelistusi ja ajaloolisi testimispraktikaid.
Nii ASTM D1003 kui ka ISO 14782 määravad mõõtesüsteemidele täpsed geomeetrilised ja spektraalsed nõuded. Põhinõuded hõlmavad CIE standardvalgustite (tavaliselt C, A või D65) kasutamist, fotomeetrilise stabiilsuse säilitamist langeva voo 1% piires ja integreerivate sfäärisüsteemide kasutamist kontrollitud ava geomeetriaga. Standardid defineerivad hägusust kui läbiva valguse protsenti, mis on hajutatud langeva kiire teekonnast rohkem kui 2.5 kraadi. Materjalid, mille hägususväärtused ületavad 30%, liigitatakse hajuvateks ja nende katsetamiseks on vaja alternatiivseid lähenemisviise. Mõõtmistingimustes on määratletud keskkonnaparameetrid 23 ± 2 °C ja 50 ± 10% suhteline õhuniiskus, kusjuures proove tuleb enne katsetamist konditsioneerida vähemalt 40 tundi, et tagada niiskustasakaal ja mõõtmete stabiilsus.
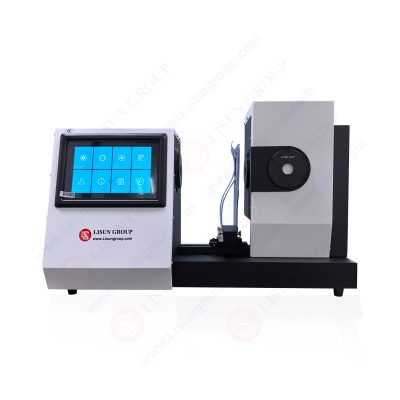
HM-700 Hägumõõtur ja spektrofotomeeter (läbilaskvus)
Hägususe mõõtmise füüsikaline alus peitub valguse hajumise nähtuse mõistmises läbipaistvates materjalides. Kui valgus puutub kokku siledate pindadega homogeense keskkonnaga, läbib suurem osa läbivast valgusest seda hälbeta, tekitades selge nähtavuse. Mitmesugused ebatäiused aga häirivad seda ideaalset käitumist. Sisemised hajutajad, sealhulgas õhusisendid, halvasti hajutatud pigmendid, tolmuosakesed ja kristallisatsioonistruktuurid, põhjustavad valguse kõrvalekaldumist algsest trajektoorist. Pinna karedus ja tekstuuri ebakorrapärasused soodustavad täiendavaid hajumisefekte. Hajutatud valguse suurus ja nurkjaotus on otseselt seotud tajutava hägususega – suurem hajumine tekitab selgema hägususe ja vähendab kontrasti.
Kitsa nurga hajumise (selgus) ja laia nurga hajumise (hägususe) eristamine on kriitiline tehniline kaalutlus. Selgusefektid, mida tavaliselt defineeritakse kui hajumist langeva kiire 2.5 kraadi piires, põhjustavad objektide hägustumist või ebamäärasust, säilitades samal ajal üldise läbipaistvuse. Hägusus, mis hõlmab hajumist üle 2.5-kraadise läve, tekitab iseloomuliku piimja või häguse välimuse. Nende hajumismehhanismide mõistmine võimaldab tootjatel diagnoosida optilisi defekte ja rakendada sobivaid protsessikontrolle, et saavutada sihtselguse ja hägususe spetsifikatsioonid.
Integreeriva sfääri tehnoloogia moodustab tänapäevaste hägususe mõõtmise instrumentide aluse. Sfäär tagab läbiva valguse täieliku poolkerakujulise kogumise, võimaldades otse läbinud ja hajutatud komponentide täpset eraldamist. Standardnõuded sätestavad, et mõõtmisvigade minimeerimiseks ei tohi avade kogupindala ületada 4.0% sisemisest peegelduspinnast. Sisse- ja väljundavad paiknevad samal suurringil ligikaudu 170° kaugusel teineteisest, kusjuures väljundava moodustab sissepääsuava keskele 8° nurga. Fotodetektorid paiknevad tavaliselt sissepääsuavast 90°±10° kaugusel ja on varustatud deflektorite abil, et vältida otsest kokkupuudet langeva kiirgusega.
Mõõtmisjärjestus hõlmab mitut optilist konfiguratsiooni erinevate valguskomponentide isoleerimiseks. Esiteks, instrumendi kalibreerimine määrab baasreaktsiooni, kasutades valget hajutatud võrdlusstandardit. Seejärel arvestab instrumendi isehajumise (T3) mõõtmine sisemise valguse jaotuse omadusi. Proovi mõõtmisega määratakse koguläbilaskvus (Tt), kui proov asetatakse sisselaskeava vastu tasaselt. Lõpuks, proovi difusiooni (T4) mõõtmine kvantifitseerib hajutatud valguse komponente. Need mõõtmised võimaldavad arvutada hajutatud läbilaskvust (Td) ja hägususe väärtusi vastavalt kehtestatud võrranditele: Td = T4 – T3 ja hägusus = (Td/Tt) × 100%.
Kaasaegne hägususe mõõtmine kasutab üha enam spektrofotomeetrilisi instrumente, mis pakuvad traditsioonilisest hägususe mõõtmisest kaugemale ulatuvaid eeliseid. Spektrofotomeetrid pakuvad spektraalset lahutusvõimet ultraviolett-, nähtava ja lähiinfrapuna piirkonnas, võimaldades lainepikkusest sõltuva hajumise käitumise detailset analüüsi. See võimekus osutub eriti väärtuslikuks materjalide puhul, millel on selektiivne hajumine või värvusest sõltuvad hägususe omadused. UV-nähtava valguse spektrofotomeetri lähenemisviis kasutab tavaliselt 5 nm ribalaiust, 400 nm/minutis skaneerimiskiirust ja 1 nm andmeintervalli, et saavutada põhjalik spektraalne iseloomustus.
ASTM D1003 protseduur B käsitleb spetsiifiliselt spektrofotomeetrilist hägususe mõõtmist, nõudes instrumentidelt geomeetriliste ja spektraalsete spetsifikatsioonide täitmist. Spektrofotomeetrilised hägususe väärtused on tavaliselt veidi madalamad kui hägususemõõtja väärtused, mis on tingitud hajutatud valguse kogumise efektiivsuse ja nurkkarakteristikute erinevustest. Täiendav spektraalne teave pakub aga diagnostilist väärtust hägususe päritolu mõistmiseks, pinnahajumise ja mahuhajumise nähtuste eristamiseks ning lainepikkusest sõltuva optilise jõudluse hindamiseks. See analüütiline võimekus toetab keerukamaid kvaliteedikontrolli ja materjalide arendusprogramme.
Täpsete ja reprodutseeritavate hägususe mõõtmiste saavutamiseks tuleb pöörata suurt tähelepanu mitmele tehnilisele tegurile. Proovi puhtus on kriitilise tähtsusega – tolm, sõrmejäljed, kriimustused või pinna saastumine põhjustavad kõrvalist hajumist, mis tõstab kunstlikult hägususe näitu. Proovi positsioneerimine peab olema täpne, kusjuures proov peab olema sisselaskeava vastas, et püüda kinni kogu hajunud valgus. Keskkonnatingimused, sealhulgas temperatuur, niiskus ja ümbritseva valguse stabiilsus, võivad mõõtmisi oluliselt mõjutada, mistõttu on vaja kontrollitud laborikeskkonda või tugevat instrumentide varjestust.
Regulaarne kalibreerimine sertifitseeritud tugistandardite abil säilitab instrumendi täpsuse aja jooksul. Kalibreerimisstandardid hõlmavad tavaliselt madala hägususe (umbes 0.5% ± 0.1%), keskmise hägususe (umbes 10% ± 0.3%) ja kõrge hägususe (umbes 30% ± 0.5%) vahemikke, et kontrollida toimivust kogu mõõtespektris. Kiire rõnga mõõtmete jaoks määratud tolerants (0.002 rad või 0.1°) vastab potentsiaalsele hägususe näidu määramatusele ±0.6%, mis rõhutab instrumendi geomeetrias ja joondamisel vajalikku täpsust. Täiustatud instrumendid sisaldavad automatiseeritud kalibreerimisrutiine, temperatuurikompensatsiooni ja haisva valguse tõrjet, et maksimeerida mõõtmise usaldusväärsust ja vähendada operaatorist sõltuvust.
. HM-700 esindab kaasaegset instrumenti, mis ühendab traditsioonilise hägusmõõtmise täiustatud spektrofotomeetriliste võimalustega. See instrument on spetsiaalselt loodud läbipaistvate ja poolläbipaistvate materjalide põhjalikuks optiliseks iseloomustamiseks ning mõõdab värviparameetreid, hägusmõõtmist, spektraalset läbilaskvust ja koguläbilaskvust. Tüüpiliste rakenduste hulka kuuluvad plastlehed, kiled, klaas, LCD-paneelid ja puutetundlike ekraanide testimine. Kahekordne funktsioon võimaldab kasutajatel teostada nii protseduuri A (hägusmõõtur) kui ka protseduuri B (spektrofotomeeter) mõõtmisi vastavalt standardi ASTM D1003 nõuetele, pakkudes paindlikkust erinevate testimisstsenaariumide ja analüütiliste vajaduste jaoks.
Professionaalsed hägususemõõtjad, näiteks HM-700 peavad vastama rangetele spetsifikatsioonidele, et tagada rahvusvahelistele standarditele vastavad täpsed mõõtmised. Tabel 1 võtab kokku hägususe mõõtmise instrumentide tüüpilised tehnilised nõuded. Mõõtevahemikud jäävad tavaliselt vahemikku 0–100% läbilaskvuse ja 0–30% hägususe osas, mis sobib enamiku läbipaistva plasti rakenduste jaoks. Täpsusspetsifikatsioonid nõuavad läbilaskvuse täpsust ±1% piires ja hägususe korduvust paremat kui 0.5 ühikut. Minimaalne loetavus 0.01 ühikut võimaldab optiliste rakenduste jaoks kriitiliste madala hägususega materjalide täpset iseloomustamist. Proovide käitlemise võimalused peavad mahutama kuni 150 mm paksuseid proove, millel on erinevat tüüpi materjalide jaoks sobivad ava suurused.
Keskkonnakohanemisvõime on sama oluline, kusjuures instrumendid on loodud töötama temperatuuril 23±2°C ja suhtelise õhuniiskuse juures alla 60% (mittekondenseeruv). Toitenõuded määravad rahvusvaheliseks kasutuselevõtuks tavaliselt 220V 50Hz. Täiustatud funktsioonide hulka võivad kuuluda automaatne kalibreerimine, andmete logimise võimalus üle 20 000 mõõtepunkti, arvutiühenduvus analüüsitarkvara jaoks ja tugi mitmele standardsele valgustusallikale, sealhulgas CIE-A, CIE-C ja CIE-D65, et simuleerida praktilistes rakendustes esinevaid erinevaid valgustingimusi.
| Parameeter | spetsifikatsioon |
| Läbilaskvusvahemik | 0-100.0% |
| Hägususe ulatus | 0-30.00% |
| Läbilaskvuse täpsus | ≤ ± 1% |
| Hägususe korduvus | ≤0.5 ühikut |
| Minimaalne loetavus | 0.01 üksused |
| Maksimaalne proovi paksus | 150 mm |
| Valgustus/proovi ava | 16.5 mm / 21 mm |
| Töötemperatuur | 23 ± 2 ° C |
| Suhteline niiskus | ≤60% (mittekondenseeruv) |
Tabel 1: Hägususe mõõtmise instrumentide tüüpilised tehnilised andmed
Läbipaistvad pakkematerjalid nõuavad optiliste omaduste täpset kontrolli, et parandada toote esitlemist, säilitades samal ajal kaitsefunktsiooni. Toidupakendikiled vajavad tavaliselt üle 90% läbilaskvust ja alla 5% hägusust, et tagada sisu selge nähtavus ja samal ajal piisavad barjääriomadused. Meditsiiniliste pakendite rakendustes võivad steriilse sisu visuaalse kontrolli hõlbustamiseks olla veelgi rangemad nõuded. Regulaarne hägususe jälgimine võimaldab tuvastada töötlemisprobleeme, sealhulgas temperatuuri kõikumisi, lisandite ebajärjekindlust, molekulaarstruktuuri muutusi, jahutuskiiruse kõikumisi ja pinnadefekte, mis kahjustavad optilist kvaliteeti.
Optilised rakendused, sh läätsed, kuvarid ja projektsiooniekraanid, vajavad pildikvaliteedi ja eraldusvõime säilitamiseks erakordset selgust ja minimaalset hägusust. LCD-paneelid, puuteekraanid ja kaitsekatted seavad tavaliselt hägususe väärtuse alla 1%, et tagada terav kontrastsus ja täpne värviedastus. Autode esiklaasid vajavad suurt läbilaskvust koos kontrollitud häguga, et tasakaalustada juhi nähtavust vähendatud pimestusega ereda päikesevalguse tingimustes. Spektrofotomeetriline hägususe mõõtmine annab väärtuslikku diagnostilist teavet optilise jõudluse optimeerimiseks nähtava ja lähiinfrapuna lainepikkuste ulatuses, toetades täiustatud optiliste katete ja materjalivalemite väljatöötamist.
Arhitektuuri- ja autoklaaside rakenduste puhul tuleb hoolikalt tasakaalustada läbipaistvust, valguse hajumist ja energiatõhususe nõudeid. Tabel 2 illustreerib tüüpilisi hägususe ja läbilaskvuse nõudeid erinevate rakenduste jaoks. Kasvuhoonete katetel on mõõdukas hägususe tase, mis tagab ühtlase valguse jaotumise, säilitades samal ajal taimede kasvuks vajaliku kõrge üldise läbilaskvuse. Privaatsusklaasid sisaldavad tahtlikult kontrollitud hägusust, et vähendada nähtavust, võimaldades samal ajal valguse läbilaskvust. Autode turvaklaas peab saavutama minimaalsed läbilaskvuse standardid (tavaliselt 70–75% esiklaaside puhul), hallates samal ajal hägusust, et vältida visuaalset moonutust erinevates valgustingimustes.
| taotlus | Tüüpiline läbilaskvus | Tüüpiline hägususe vahemik | Funktsionaalne nõue |
| Toidu pakkekile | > 90% | Toote nähtavus | |
| Optiline ekraan | 85-95% | Kujutise selgus | |
| Kasvuhoone katmine | 80-92% | 10-30% | Valguse difusioon |
| Auto esiklaas | 70-75% | 2-8% | Nähtavus ja pimestamise vähendamine |
| Privaatsusklaasid | 60-80% | 20-50% | Varjatud nähtavus |
Tabel 2: Tüüpilised optilised nõuded erinevate rakenduste jaoks
Sobivate hägususe mõõtmise instrumentide valimine nõuab konkreetsete rakendusnõuete ja operatiivsete piirangute hoolikat analüüsi. Traditsioonilised hägususemõõtjad pakuvad lihtsust, kiireid mõõtmistsükleid ja tõestatud töökindlust tavapäraste kvaliteedikontrolli rakenduste jaoks, kus piisab põhilistest hägususe ja läbilaskvuse väärtustest. Spektrofotomeetrilised süsteemid pakuvad täiustatud analüütilisi võimalusi, sealhulgas spektraalset hägususe analüüsi, värvuse mõõtmist ja hajumismehhanismide detailset diagnostikat, mis õigustab suuremaid investeeringuid teadus- ja arendustegevusse või materjalide iseloomustamise rakendustesse. Erinevaid tooteportfelle teenindavad rajatised võivad saada kasu hübriidinstrumentidest, näiteks HM-700 mis ühendavad mõlemad lähenemisviisid, pakkudes paindlikkust erinevate testimisnõuete täitmiseks ilma mitme spetsiaalse seadmeta.
Tõhusad kvaliteedikontrollisüsteemid integreerivad hägususe mõõtmise terviklikesse protsesside jälgimise strateegiatesse. Statistilised protsesside juhtimise tehnikad jälgivad hägususe väärtusi tootmistsüklite jooksul, tuvastades trende ja avastades protsessi kõrvalekaldeid enne, kui need tekitavad spetsifikatsioonist erineva toote. Hägususe mõõtmiste korrelatsioon töötlemisparameetritega, sealhulgas sulamistemperatuur, jahutuskiirus ja lisandite kontsentratsioonid, võimaldab algpõhjuste analüüsi ja protsessi optimeerimist. Regulaarne instrumentide kalibreerimine sertifitseeritud standardite abil, mida hoitakse kontrollitud keskkonnatingimustes, tagab mõõtmiste jälgitavuse ja võrreldavuse tootmisüksuste ja tarnijate vahel. Kaasaegsed kvaliteedijuhtimissüsteemid võivad sisaldada automatiseeritud andmete logimise ja analüüsi tarkvara, et hõlbustada reaalajas jälgimist ja trendide analüüsi.
Hägususe mõõtmise praktilisel rakendamisel tekib mitu levinud väljakutset. Õhukeste kilede käsitsemine on keeruline staatilise laengu, kõverdumise ja kortsumise tõttu, mis võib põhjustada mõõtmisartefakte. Proovi ettevalmistamine, sealhulgas sobivateks mõõtmeteks lõikamine ja pindade puhastamine ilma kriimustusteta, nõuab hoolikat tehnikat. Suure hägususega materjalid võivad ületada standardites määratletud 30% läve, mis nõuab alternatiivseid testimisviise või modifitseeritud mõõtmisgeomeetriat. Vedelad proovid tekitavad ainulaadseid väljakutseid, mis nõuavad spetsiaalseid küvette ja anuma seina mõju arvestamist. Nende väljakutsete mõistmine ja sobivate leevendusstrateegiate rakendamine tagab usaldusväärsed mõõtmisandmed kvaliteediotsuste tegemiseks.
Hägususe mõõtmise tehnoloogia areng laiendab jätkuvalt võimalusi ja parandab mõõtmistäpsust. Valgusallikate tehnoloogia areng, sealhulgas suure võimsusega LED-id ja häälestatavad laserid, võimaldab paremat spektraalset eraldusvõimet ja mõõtmiskiirust. Täiustatud detektorimassiivid ja kiired andmekogumissüsteemid hõlbustavad dünaamiliste protsesside, sealhulgas kile ekstrusiooni ja klaasi vormimise, reaalajas iseloomustamist. Spektraalandmetele rakendatud masinõppe algoritmid lubavad paremaid diagnostikavõimalusi, tuvastades automaatselt defektitüüpe ja korreleerides optilisi omadusi töötlemistingimustega. Täiustatud keskkonnakaitsega kaasaskantavad instrumendid toetavad kohapealset kvaliteedikontrolli ja välimõõtmisi. Need tehnoloogilised edusammud toetavad üha keerukamaid kvaliteedikontrolli ja materjalide arendusprogramme erinevates tööstusharudes.
Hägususe mõõtmine kujutab endast olulist kvaliteedikontrolli parameetrit läbipaistvate materjalide puhul autotööstuses, pakendites, optikas ja ehitustööstuses. See põhjalik analüüs on uurinud valguse hajumise teoreetilisi aluseid, rahvusvaheliste standardite nõudeid, sealhulgas ASTM D1003 ja ISO 14782, ning praktilist rakendamist kaasaegsete instrumentide abil. Täiustatud instrumendid, nagu HM-700 Hägususmõõtur ja spektrofotomeeter näitavad, kuidas integreeritud hägususmõõturi ja spektrofotomeetrilised võimalused pakuvad põhjalikku optilist iseloomustamist, toetades nii tavapärast kvaliteedikontrolli kui ka täiustatud materjalianalüüsi. Mõõtetehnoloogia pidev areng lubab suuremat täpsust, kiirust ja diagnostilisi võimalusi, võimaldades tootjatel saavutada üha rangemaid optilise kvaliteedi spetsifikatsioone. Hägususmõõtmissüsteemide nõuetekohane rakendamine, sealhulgas sobivate instrumentide valik, hoolikad mõõtmisprotseduurid ja regulaarne kalibreerimine, tagab usaldusväärsed andmed kvaliteediotsuste tegemiseks ja protsesside optimeerimiseks. Kuna optilise jõudluse nõuded arenevad jätkuvalt kõigis tööstusharudes, jääb täpne hägususmõõtmine oluliseks tööriistaks tootjatele, kes soovivad pakkuda suurepärast visuaalset kvaliteeti ja konkurentsieelist.
Sinu e-postiaadressi ei avaldata. Kohustuslikud väljad on märgitud *
 Inglise
 中文简体
 Русский
 Español
 Português
 Türkçe
 العربية
 Deutsch
 Polski
 Italiano
 Français
 한국어
 ไทย
 Tiếng Việt
 日本語